En el corazón de cualquier Estación Depuradora de Aguas Residuales (EDAR) o planta de tratamiento de aguas industriales, la etapa de separación físico-química es un pilar fundamental. La eficiencia con la que eliminamos los sólidos en suspensión define no solo la calidad del agua final y la transparencia del efluente, sino que impacta directamente en el cumplimiento normativo y en la viabilidad económica de toda la operación.
Para que los sólidos, a menudo en estado coloidal e invisibles a simple vista, puedan ser eliminados por gravedad en un decantador, primero deben agruparse. Este proceso, conocido como floculación, es la aglomeración de microflóculos (partículas coloidales ya desestabilizadas químicamente) en macroflóculos más grandes, pesados y estables que puedan decantar eficazmente.
Intuitivamente, podríamos pensar que una agitación más vigorosa acelera este proceso, al igual que agitar el azúcar disuelve el café más rápido. Pero en la ingeniería de procesos, y especialmente en la floculación, esta intuición es incorrecta y peligrosa. Aquí, un exceso de velocidad es el enemigo de la eficiencia. Un diseño de agitación incorrecto, basado en suposiciones en lugar de en cálculos, no solo gasta un exceso de energía, sino que destruye activamente el producto deseado: el flóculo.
En esta guía técnica, analizamos por qué una agitación «lenta», controlada y diseñada con precisión milimétrica es fundamental para el éxito del tratamiento de aguas. Demostraremos cómo la ingeniería de procesos, y en particular la fluidodinámica, es la única vía para garantizar un diseño óptimo que ahorre costes y garantice el cumplimiento.
El Dilema del Flóculo: El Delicado Equilibrio entre Colisión y Ruptura
El proceso de floculación es un acto de equilibrio físico delicado que ocurre en un entorno complejo. Para que los pequeños microflóculos se unan, deben colisionar entre sí. Para que colisionen, la masa de agua debe estar en movimiento. Aquí es donde entra en juego el agitador, que en esta aplicación específica se denomina floculador.
Sin embargo, los flóculos recién formados son estructuras fundamentalmente frágiles. No son partículas sólidas; son aglomerados gelatinosos. Están compuestos en su mayoría por agua (a menudo más del 90-95% de su masa es agua atrapada) y se mantienen unidos por las débiles fuerzas de los polímeros (polielectrolitos) que se han dosificado previamente. Estos polímeros actúan como «puentes» moleculares que enlazan las partículas. Son, en esencia, estructuras etéreas similares a copos de nieve.
El diseño de ingeniería de un floculador debe, por tanto, resolver dos objetivos completamente opuestos de forma simultánea:
- El Objetivo (Promover la Colisión): Necesitamos una agitación suave, constante y, sobre todo, uniforme en todo el volumen del tanque. El objetivo es mover la masa total de agua de forma homogénea. Este movimiento controlado, a menudo un flujo laminar o de baja turbulencia, aumenta la probabilidad estadística de que las partículas se encuentren, colisionen suavemente y se adhieran gracias a los puentes de polímero.
- El Riesgo (Evitar la Ruptura por Cizallamiento): Si la agitación es demasiado violenta, incluso en un solo punto del tanque, la fuerza de cizallamiento (o esfuerzo cortante) actuará como una cuchilla sobre esas estructuras gelatinosas. El cizallamiento turbulento rompe los frágiles puentes de polímero. Este fenómeno, conocido como rotura de flóculo, es a menudo irreversible. Una vez roto, el flóculo rara vez se vuelve a formar con el mismo tamaño y densidad, devolviendo las partículas a un estado coloidal que no sedimentará.
Por lo tanto, el diseño óptimo de un floculador no busca «agitar» en el sentido tradicional de crear turbulencia. Busca «promover colisiones» mediante un flujo controlado y volumétrico, minimizando en todo momento las fuerzas de cizallamiento destructivas.
El Parámetro Clave: El Gradiente de Velocidad (G)
En la ingeniería de fluidos, no medimos esta «intensidad de agitación» de forma subjetiva. La medimos con un parámetro técnico, preciso y calculable: el Gradiente de Velocidad (G).
El valor G, medido en s⁻¹ (segundos a la inversa), cuantifica la tasa de cizallamiento que el agitador imparte al fluido. Dicho de forma sencilla, mide cuán rápido cambia la velocidad del agua entre dos puntos cercanos. Un valor G alto significa una turbulencia intensa y un alto cizallamiento (ideal para disolver, emulsionar o dispersar). Un valor G bajo significa un movimiento suave, homogéneo y laminar (ideal para flocular).
Cada proceso en una EDAR tiene un valor G óptimo que es drásticamente diferente:
- Coagulación (Mezcla Rápida): Para dispersar instantáneamente el coagulante (como cloruro férrico o sulfato de alúmina) en milisegundos, antes de que reaccione consigo mismo y se hidrolice, se requiere un valor G muy alto: 400 – 800 s⁻¹. Se busca una turbulencia violenta e instantánea.
- Floculación (Mezcla Lenta): Para permitir que los flóculos se formen y crezcan sin romperse, se requiere un valor G muy bajo: 20 – 70 s⁻¹. Se busca un movimiento suave y persistente.
Como detallan numerosos estudios, un valor G superior a 70 s⁻¹ comenzará a romper los flóculos. Peor aún, un valor G inferior a 20 s⁻¹ puede ser insuficiente para promover colisiones, o incluso para mantener los flóculos en suspensión, permitiendo que decanten prematuramente en el propio reactor de floculación. Esto crea zonas de lodos en el fondo, reduce el volumen útil del reactor y genera un cortocircuito hidráulico.
El diseño de un floculador no solo debe alcanzar este rango de 20-70 s⁻¹, sino que debe mantenerlo de forma uniforme en todo el tanque.
La Física del Diseño: Cómo Lograr un Valor G de 20-70 s⁻¹
Lograr un gradiente de velocidad tan bajo, preciso y uniforme no es trivial. Es un desafío de ingeniería complejo. No se consigue simplemente bajando las revoluciones de un agitador estándar. Un agitador de pequeño diámetro girando lento, por ejemplo, apenas movería el agua a su alrededor, creando una pequeña «zona de ruptura» cerca de las palas y dejando el 90% del tanque estancado (G < 10), provocando una sedimentación masiva.
El diseño correcto requiere una ingeniería específica que combine tres principios fundamentales:
1. Baja Velocidad de Rotación (RPM)
Los floculadores operan a velocidades de rotación (RPM) muy bajas, típicamente en el rango de 5 a 60 rpm. Esto se logra mediante el uso de motorreductores de alta reducción y, a menudo, se complementa con variadores de frecuencia (VFD) para permitir un ajuste fino de la velocidad en función del caudal de entrada o de la calidad del agua.
2. Impulsores de Gran Diámetro (la Clave del Caudal)
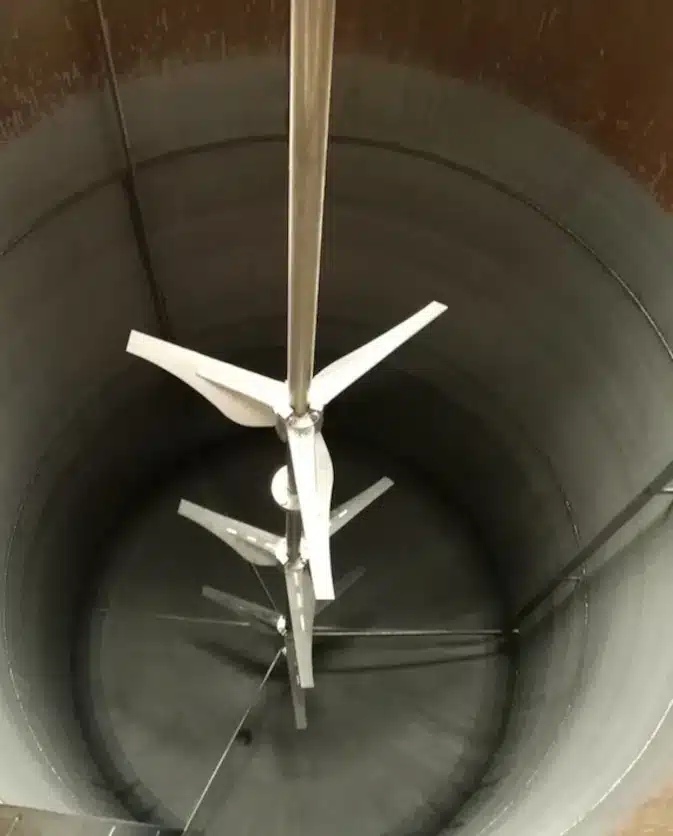
Este es el secreto del diseño. Para mover grandes volúmenes de agua (alto caudal) pero con baja cizalladura, se utilizan hélices de gran diámetro. No es raro que en tanques de gran volumen, los impulsores alcancen los 2.500 mm (2,5 metros) o más.
La clave aquí es la velocidad periférica (la velocidad en la punta de la pala). Un impulsor grande girando lento mueve una cantidad masiva de fluido, pero la velocidad de sus palas sigue siendo muy baja, impartiendo una energía suave y uniforme.
Esto se entiende mejor con los Números Adimensionales de Agitación. El objetivo de un floculador es maximizar el Número de Caudal (Nq), que representa la capacidad de bombeo, y minimizar el Número de Potencia (Np), que representa el cizallamiento y el consumo de energía. Los impulsores de gran diámetro y perfil hidrodinámico son la única forma de lograr este ratio (alto Nq / bajo Np).
3. Diseño de Flujo Axial (el Tipo de Hélice)
El tipo de impulsor lo es todo. Para un floculador, se emplean exclusivamente hélices de perfil axial. Estas hélices empujan el fluido en paralelo al eje del agitador (generalmente de arriba abajo o de abajo arriba), creando una circulación global y completa en el tanque que promueve las colisiones.
Los tipos de hélices más comunes para esta aplicación son:
- Hélices de Pala Ancha (Hydrofoil): Perfiles hidrodinámicos diseñados para maximizar el bombeo y minimizar la turbulencia, similares al ala de un avión. Son la opción más eficiente.
- Hélices de Doble Flujo (Palas Axiales): Impulsores que generan un patrón de flujo axial para una homogeneización suave.
Esto es diametralmente opuesto a las Turbinas Radiales (ej. Turbina Rushton). Estas se usan en coagulación o dispersión de gas porque lanzan el fluido horizontalmente hacia las paredes a alta velocidad. Esto «corta» el líquido, genera un cizallamiento altísimo (alto Np) y es exactamente lo que destruiría un flóculo en segundos.
La Precisión de AGITASER: Del Gradiente Decreciente a la Simulación CFD
El diseño de reactores de floculación modernos a menudo emplea un gradiente decreciente. Este es un concepto de ingeniería de procesos avanzado que imita la naturaleza del crecimiento del flóculo. Implica usar varias cámaras en serie (o compartimentos dentro de un mismo tanque):
- Cámara 1 (Formación): Agitación ligeramente más alta (ej. G=70 s⁻¹). Aquí se forman los primeros microflóculos. Son pequeños, numerosos y más resistentes, por lo que una mayor energía promueve un mayor número de colisiones iniciales.
- Cámara 2 (Crecimiento): Agitación media (ej. G=40 s⁻¹). Los flóculos ya han crecido y son más frágiles. La energía se reduce para permitir que sigan colisionando y creciendo en tamaño sin romperse.
- Cámara 3 (Maduración): Agitación mínima (ej. G=20 s⁻¹). Los macroflóculos finales son grandes, pesados y muy delicados. Esta etapa solo busca mantenerlos en suspensión suavemente y darles «tiempo de residencia» para que se compacten antes de pasar por el vertedero hacia el decantador.
Aquí es donde la experiencia de AGITASER marca la diferencia.
¿Cómo se puede garantizar que un agitador de 2 metros de diámetro, en un tanque de 100.000 litros, genere exactamente un gradiente de 40 s⁻¹ en todo el volumen, y no G=60 cerca de las palas y G=10 en las esquinas?
No se adivina. Se calcula y se simula.
Un competidor podría usar una fórmula teórica promedio de un libro de texto. El problema es que esa fórmula asume un tanque «ideal» y solo da un valor G promedio. En la realidad, un diseño basado en un promedio puede ser desastroso: puede tener un G promedio de 40, pero en la práctica tener un G de 80 cerca de las palas (zona de ruptura) y un G de 10 en las esquinas (zona muerta).
Nosotros no trabajamos con promedios. Trabajamos con precisión. Basándonos en nuestros más de 15 años de experiencia en cálculos fluidodinámicos (CFD), no solo seleccionamos un agitador de un catálogo. Modelamos virtualmente la geometría exacta de su tanque, con sus entradas, salidas, bafles y cualquier otro obstáculo interno.
Esta simulación CFD nos permite:
- Validar el Diseño: Probar virtualmente diferentes diseños de hélices (perfil, ángulo, diámetro) y velocidades de rotación para encontrar la combinación óptima que entregue el G exacto requerido por el proceso en cada cámara.
- Garantizar el Valor G y su Uniformidad: Asegurar que el gradiente de velocidad sea el óptimo (20-70 s⁻¹) y, sobre todo, que sea uniforme. Nuestros ingenieros analizan los mapas de contorno de cizallamiento para garantizar que el 95% del volumen del tanque esté dentro del rango de operación seguro.
- Optimizar la Eficiencia (Eliminar Riesgos): La simulación nos permite ver lo invisible. Identificamos «zonas muertas» (donde el G es demasiado bajo y los sólidos decantarían) y «puntos calientes» de alta cizalladura (donde el G es demasiado alto y los flóculos se romperían). Analizamos los vectores de velocidad y las líneas de corriente para asegurar una mezcla global y un tiempo de residencia adecuado, ajustando el diseño hasta que el perfil de agitación sea perfecto.
No arriesgue la calidad de su agua y sus costes operativos
En la floculación, la velocidad incorrecta no solo es ineficiente; es activamente contraproducente. Un agitador mal diseñado, sobredimensionado, o simplemente «estándar» (no diseñado para floculación), que gire demasiado rápido o genere una cizalladura incorrecta, romperá activamente los flóculos que sus caros polímeros acaban de crear.
Las consecuencias de este fallo de diseño son graves y se reflejan directamente en el OPEX (Coste Operativo) de la planta:
- Aumento de la Turbidez y Color: Los flóculos rotos no decantan. Escapan del sedimentador y van aguas abajo, empeorando la calidad del agua y la transparencia del efluente.
- Mayor Consumo de Químicos: Es la consecuencia más común. El personal de planta, al ver la mala decantación, intentará compensar el fallo de ingeniería física (mala agitación) con un exceso de ingeniería química (sobredosificación de polímeros). Esto dispara el coste de los reactivos, uno de los principales consumibles de una EDAR.
- Sobrecarga de Filtros: Los sólidos finos que escapan sobrecargarán las etapas posteriores, como filtros de arena o, peor aún, membranas de ultrafiltración. Esto aumenta drásticamente los costes de mantenimiento, la frecuencia de contralavados (y el gasto de agua limpia) y reduce la vida útil de los medios filtrantes.
- Incumplimiento de Efluente: En el peor de los casos, este fallo en cascada en la eliminación de sólidos puede llevar al incumplimiento de los límites de DBO/DQO o Sólidos en Suspensión Totales (SST) del permiso de vertido, acarreando posibles sanciones administrativas.
- Coste Energético: Un diseño no optimizado, que no utiliza un perfil hidrodinámico, consume más energía de la necesaria para lograr el mismo nivel de bombeo.
El diseño óptimo de un floculador no es una compra de equipo, es una inversión en ingeniería de procesos. No se trata de un agitador barato (CAPEX), sino de un proceso eficiente que ahorra dinero cada día (OPEX).
¿Está seguro de que sus agitadores están formando flóculos o los están destruyendo?
Contacte con nuestro equipo de ingenieros. Analizaremos su proceso y le demostraremos, mediante un diagnóstico de proceso y una simulación CFD, cómo un diseño de agitación optimizado puede maximizar la eficiencia de su tratamiento de aguas y reducir sus costes operativos.
Preguntas Frecuentes (FAQ) sobre Agitación y Floculación
1. ¿Cuál es la diferencia entre un floculador vertical y uno horizontal?
La principal diferencia es la orientación del eje. Los floculadores verticales (los más comunes, como los que diseña AGITASER) tienen un eje vertical y son ideales para tanques cuadrados o circulares. Permiten una excelente mezcla de arriba abajo. Los floculadores horizontales (de paletas) tienen un eje horizontal y se usan típicamente en tanques rectangulares y alargados, comunes en plantas de potabilización más antiguas. Ambos buscan el mismo objetivo (bajo G), pero el diseño vertical suele ser más eficiente en términos de huella y uniformidad de la mezcla.
2. Tengo alta turbidez en el efluente. ¿Es siempre culpa del agitador floculador?
No necesariamente, pero es uno de los principales sospechosos. La alta turbidez es un síntoma de que los flóculos no se forman o no sedimentan. Esto puede deberse a dos causas principales:
- Química Incorrecta (Coagulación): Si la etapa de coagulación (mezcla rápida) falló, el pH no es el correcto, o la dosis de coagulante/polímero es inadecuada, los microflóculos nunca se desestabilizarán correctamente.
- Física Incorrecta (Floculación): Si la química es perfecta, pero el agitador floculador tiene un G demasiado alto (rompe los flóculos) o un G demasiado bajo (no los mezcla y se sedimentan en el reactor), el resultado será el mismo.
Es fundamental analizar ambos procesos. Nuestra experiencia en CFD puede aislar y diagnosticar el problema físico.
3. ¿Qué tipo de hélice es mejor para la floculación?
La mejor hélice es aquella que genera el máximo caudal (bombeo) con el mínimo cizallamiento y consumo de potencia. Esto casi siempre corresponde a hélices de flujo axial de gran diámetro, como los perfiles hidrodinámicos (hydrofoil) o las hélices de palas anchas. Lo peor que se puede usar es una turbina de flujo radial (como una turbina Rushton) o un disco dispersor (tipo Cowles), ya que están diseñados específicamente para crear un cizallamiento extremo y destruirían los flóculos al instante.
4. ¿Realmente necesito una simulación CFD para un tanque de floculación simple?
Para un tanque pequeño y de geometría estándar, la experiencia y los cálculos teóricos pueden ser suficientes para una aproximación. Sin embargo, el riesgo de un mal diseño siempre está ahí. La simulación CFD se vuelve indispensable (y mucho más rentable que el fallo) cuando:
- El tanque es grande o de geometría compleja (múltiples entradas, bafles internos, etc.).
- Se requiere un gradiente decreciente muy específico.
- El proceso es crítico y un fallo en la eficiencia supone un alto coste económico (alto consumo de polímero, riesgo de incumplimiento).
El CFD no es un lujo; es una garantía de que el equipo funcionará como se ha diseñado, eliminando las conjeturas y asegurando la inversión.
5. ¿Un floculador de gran diámetro consume mucha más energía que uno pequeño?
Es una excelente pregunta, y la respuesta es contraintuitiva: no, un floculador de gran diámetro y baja velocidad es drásticamente más eficiente energéticamente. La potencia consumida por un agitador es proporcional al Número de Potencia, la densidad, y al cubo de la velocidad de rotación .
Al duplicar el diámetro y reducir la velocidad a la mitad, la potencia consumida se reduce significativamente, mientras que la capacidad de bombeo (caudal) se mantiene o incluso mejora. Reducir la velocidad de rotación (RPM) tiene un impacto cúbico en la reducción del consumo energético. Por lo tanto, un diseño optimizado de gran diámetro y bajas RPM es la solución más sostenible y económica a largo plazo.